

Pozioma pilarka taśmowa o dużej prędkości: co to jest i dlaczego sklepy metalowe ją uwielbiają
 2026.08.25
 Wiadomości branżowe
Co to jest pozioma pilarka taśmowa o dużej prędkości?
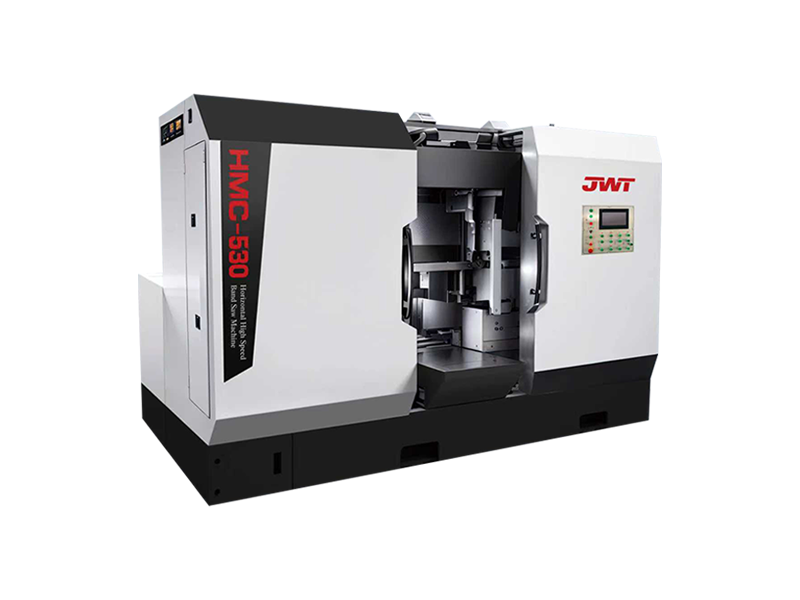
Pozioma szybkotnąca piła taśmowa to narzędzie do cięcia metalu przeznaczone do przecinania litych prętów, rur, rur i stali konstrukcyjnej za pomocą ciągłego, zapętlonego ostrza, które porusza się poziomo po obrabianym przedmiocie. W przeciwieństwie do pionowych pił taśmowych, które lepiej nadają się do cięć nieregularnych lub odręcznych, konstrukcja pozioma opuszcza ramę piły na nieruchomy kawałek materiału, dzięki czemu idealnie nadaje się do prostych, powtarzalnych cięć w środowiskach produkcyjnych. Część nazwy „wysoka prędkość” odnosi się do zdolności ostrza do pracy z większymi prędkościami cięcia w porównaniu z konwencjonalnymi piłami taśmowymi, co drastycznie skraca czas cyklu bez utraty jakości cięcia.
Maszyny te są podstawą w zakładach zajmujących się obróbką metali, centrach serwisowych stali, stoczniach i zakładach produkcyjnych, gdzie duże ilości prętów muszą zostać szybko i dokładnie przycięte na długość. Ponieważ ostrze porusza się w jednym, ciągłym kierunku, a nie posuwisto-zwrotnie jak piła do metalu, zapewnia gładsze cięcia, generuje mniej ciepła i zużywa się wolniej.
Jak działa mechanizm cięcia o dużej prędkości
Sercem poziomej pilarki taśmowej o dużej prędkości jest jej układ napędowy, który obraca brzeszczot wokół dwóch lub więcej kół z prędkością znacznie wyższą niż w przypadku standardowych pił taśmowych. Osiąga się to zazwyczaj poprzez silnik z napędem o zmiennej częstotliwości (VFD) lub wielobiegową skrzynię biegów, umożliwiając operatorom regulację prędkości ostrza w zależności od ciętego materiału. Twardsze metale, takie jak stal nierdzewna lub stal narzędziowa, wymagają niższych prędkości, aby zapobiec nadmiernemu gromadzeniu się ciepła, podczas gdy miękkie materiały, takie jak aluminium lub stal miękka, można ciąć znacznie szybciej.
Podczas pracy rama piły opuszcza się na zamocowany przedmiot pod kontrolowanym ciśnieniem hydraulicznym lub grawitacyjnym. Czujniki i elementy sterujące szybkością posuwu regulują szybkość wchodzenia ostrza w materiał, równoważąc prędkość z żywotnością ostrza i dokładnością cięcia. Wiele nowoczesnych urządzeń posiada automatyczną regulację szybkości posuwu, która wykrywa opór cięcia i spowalnia lub przyspiesza ostrze w czasie rzeczywistym, aby uniknąć złamania ostrza lub przedwczesnego stępienia.
Kluczowe komponenty zapewniające wydajność tych maszyn
Zrozumienie głównych części a Pozioma pilarka taśmowa o dużej prędkości pomaga operatorom rozwiązywać problemy i utrzymywać najwyższą wydajność. Poniżej znajdują się elementy, które najbardziej bezpośrednio wpływają na prędkość i dokładność cięcia.
- Koła brzeszczotu: Koła napędowe i jałowe, które prowadzą brzeszczot taśmowy po ciągłej pętli.
- Prowadnice brzeszczotu: Prowadnice węglikowe lub rolkowe umieszczone blisko przedmiotu obrabianego, aby utrzymać brzeszczot stabilnie i zapobiegać jego przemieszczaniu się podczas cięcia z dużą prędkością.
- Imadło hydrauliczne: Mocno zaciska materiał w miejscu, dzięki czemu wibracje nie wpływają na precyzję cięcia.
- Układ chłodzenia: Dostarcza płyn chłodzący do ostrza, aby zmniejszyć ciepło powstające w wyniku tarcia, co ma kluczowe znaczenie przy wyższych prędkościach.
- Panel sterowania: Umożliwia operatorom ustawienie prędkości ostrza, szybkości posuwu i długości cięcia, często z programowalnymi ustawieniami wstępnymi dla powtarzalnych zadań.
Korzyści z wyboru modelu o dużej prędkości w porównaniu ze standardowymi piłami taśmowymi
Sklepy, które przechodzą ze standardowej poziomej piły taśmowej na wersję o dużej prędkości, zazwyczaj zauważają różnicę w wydajności natychmiast. Większe prędkości brzeszczotów oznaczają więcej cięć wykonanych na zmianę, co bezpośrednio przekłada się na niższe koszty pracy w przeliczeniu na część i szybszą realizację zamówień klientów. Oprócz pierwotnej prędkości, maszyny te zapewniają również czystsze krawędzie cięcia, zmniejszając potrzebę dodatkowych prac wykończeniowych, takich jak gratowanie lub szlifowanie.
Kolejną zaletą jest trwałość ostrza. Chociaż może wydawać się sprzeczne z intuicją, że szybsza praca ostrza wydłużyłaby jego żywotność, modele o dużej prędkości zostały zaprojektowane z myślą o lepszym odprowadzaniu ciepła i bardziej precyzyjnej kontroli posuwu, co w rzeczywistości zmniejsza zużycie spowodowane tarciem i wiązaniem materiału. Oznacza to mniejszą liczbę wymian ostrzy, krótsze przestoje i niższe koszty materiałów eksploatacyjnych w całym okresie eksploatacji maszyny.
Porównanie prędkości skrawania dla różnych typów materiałów
| Materiał | Zalecana prędkość ostrza (ft/min) | Typowe zastosowanie |
| Łagodna stal | 200-350 | Pręt konstrukcyjny, rura |
| Stal nierdzewna | 80-150 | Sprzęt spożywczy, części medyczne |
| Aluminium | 400-600 | Przemysł lotniczy, półprodukt do wytłaczania |
| Stal narzędziowa | 60-120 | Produkcja matryc i form |
Na co zwrócić uwagę przy zakupie
Nie każda pozioma pilarka taśmowa o dużej szybkości jest zbudowana tak samo, a wybór właściwej zależy w dużej mierze od rodzaju pracy, jaką wykonuje Twój warsztat. Rozważ te czynniki przed dokonaniem zakupu.
- Wydajność cięcia: Sprawdź maksymalną wydajność cięcia okrągłego, kwadratowego i prostokątnego, aby upewnić się, że odpowiada typowym rozmiarom zapasów.
- Zakres prędkości ostrza: Poszukaj szerokiego, regulowanego zakresu, aby maszyna mogła skutecznie obrabiać zarówno miękkie, jak i twarde metale.
- Poziom automatyzacji: Maszyny półautomatyczne wymagają ręcznego mocowania i rozpoczęcia cyklu, podczas gdy modele w pełni automatyczne samodzielnie obsługują zaciskanie, cięcie i przesuwanie materiału.
- Sztywność ramy: Cięższa, sztywniejsza rama zmniejsza wibracje i poprawia prostoliniowość cięcia przy dużych prędkościach.
- System napinania ostrzy: Stałe, niezawodne napinanie jest niezbędne do utrzymania dokładności przy wzrastającej prędkości.
Opcje podawania ręcznego i automatycznego
Maszyny z ręcznym podawaniem dają operatorowi bezpośrednią kontrolę nad szybkością zagłębiania się ostrza w materiał, co może być przydatne w małych warsztatach wykonujących zróżnicowane prace o niewielkiej objętości. Z drugiej strony automatyczne maszyny podające wykorzystują układy hydrauliczne lub serwonapędy do kontrolowania prędkości opadania w oparciu o ustawione parametry, co czyni je lepszym wyborem w przypadku produkcji na dużą skalę, gdzie spójność ma większe znaczenie niż praktyczna regulacja.
Wskazówki dotyczące konserwacji umożliwiające utrzymanie stałej prędkości cięcia
Regularna konserwacja odróżnia maszynę, która działa dobrze przez lata, od takiej, która po kilku miesiącach zaczyna tracić dokładność. Naprężenie ostrza należy sprawdzać codziennie, ponieważ luźne ostrze będzie się przemieszczać podczas cięć z dużą prędkością i tworzyć powierzchnie zakrzywione lub nierówne. Poziom i stężenie chłodziwa również wymagają rutynowej uwagi, ponieważ niewystarczający przepływ chłodziwa prowadzi do szybszego zużycia ostrza i może powodować odbarwienie metalu pod wpływem nadmiernego ciepła.
Warto także co miesiąc sprawdzać prowadnice ostrza i łożyska kół, ponieważ zużyte prowadnice umożliwiają wyginanie się ostrza podczas cięcia, co zmniejsza zarówno prędkość, jak i precyzję. Utrzymywanie prawidłowego napełnienia układu hydraulicznego i braku kieszeni powietrznych zapewnia, że imadło zaciska się ze stałym naciskiem, co jest szczególnie ważne podczas pracy maszyny przy wyższych ustawieniach prędkości, gdzie jakakolwiek niestabilność staje się bardziej zauważalna podczas końcowego cięcia.
Typowe błędy spowalniające cięcie z dużą prędkością
Nawet dobrze zbudowana pozioma pilarka taśmowa o dużej prędkości może osiągać gorsze wyniki, jeśli nie jest prawidłowo obsługiwana. Jednym z najczęstszych błędów jest użycie niewłaściwej podziałki ostrza w stosunku do grubości materiału, co powoduje przedwczesne zatykanie się zębów lub ich ścieranie. Innym częstym problemem jest praca ostrza z maksymalną prędkością w przypadku każdego zadania, niezależnie od rodzaju materiału, co skraca żywotność ostrza i może w rzeczywistości spowolnić ogólną produktywność ze względu na częstszą wymianę ostrza.
Pomijanie prawidłowego mocowania przedmiotu obrabianego to kolejna przyczyna słabych wyników. Jeśli materiał nie jest dobrze zamocowany, wibracje podczas cięcia z dużą prędkością mogą spowodować odsunięcie się ostrza od linii, co skutkuje odpadami i marnowaniem materiału. Poświęcenie kilku dodatkowych sekund na potwierdzenie prawidłowego zamocowania i ustawienia ostrza przed rozpoczęciem cięcia znacznie się opłaci zarówno pod względem szybkości, jak i jakości części w trakcie zmiany.
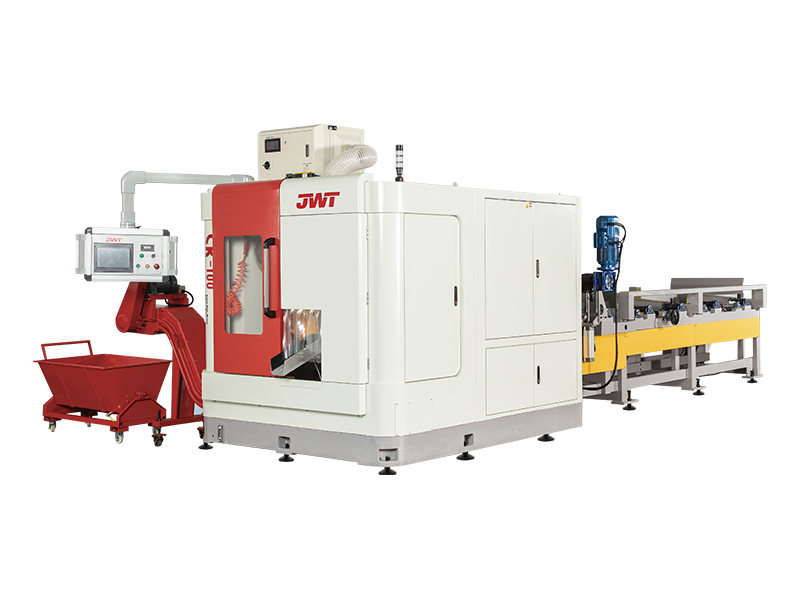

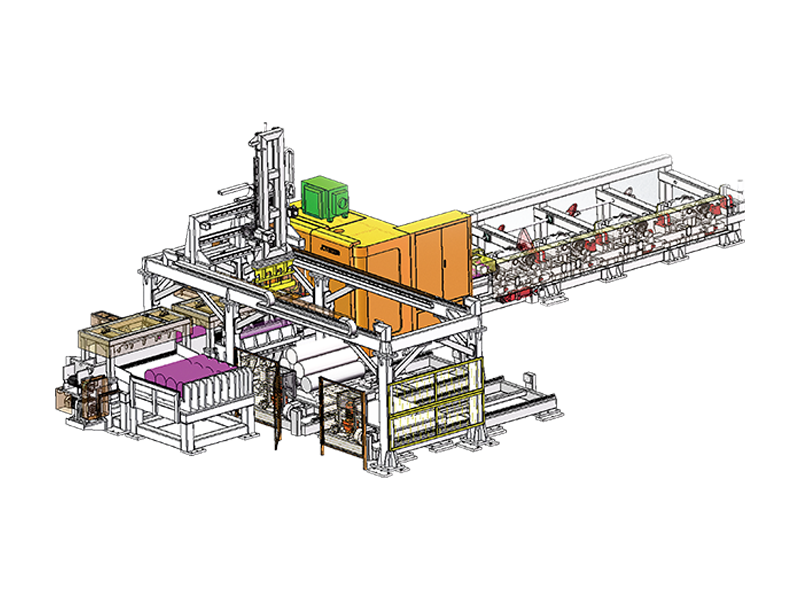
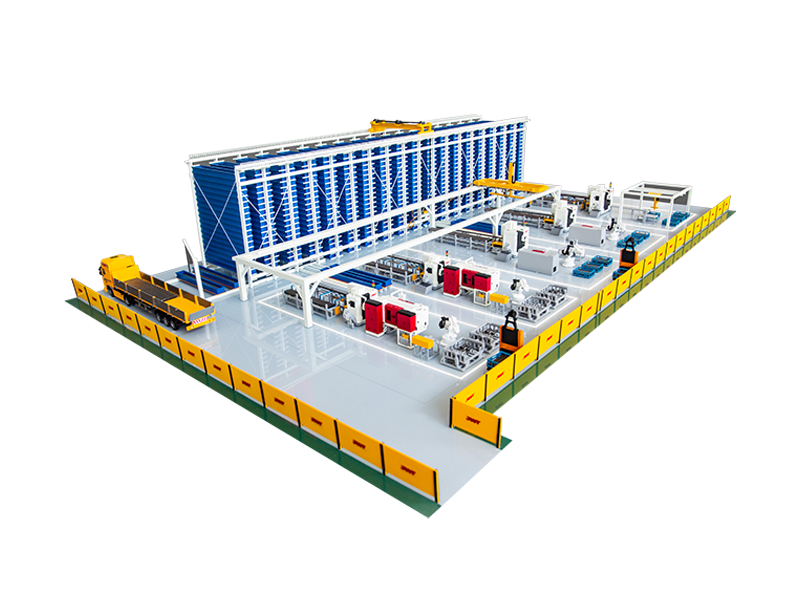
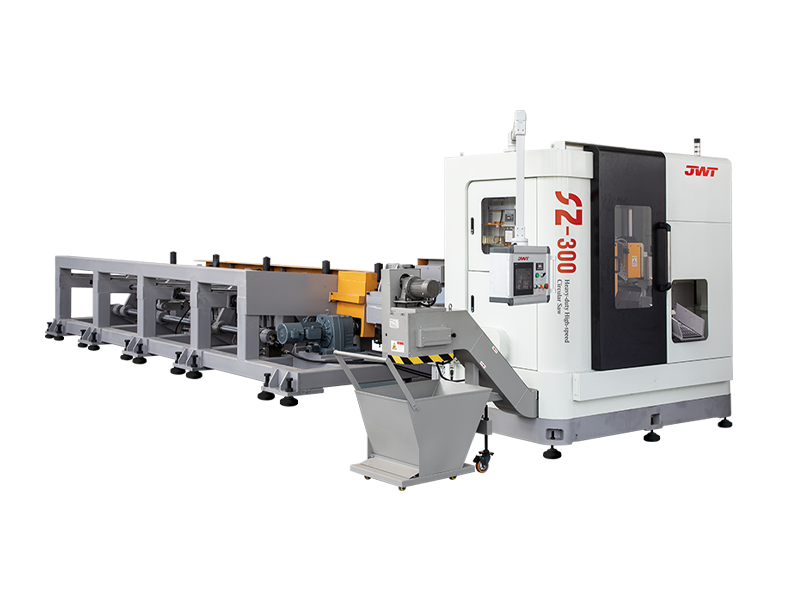
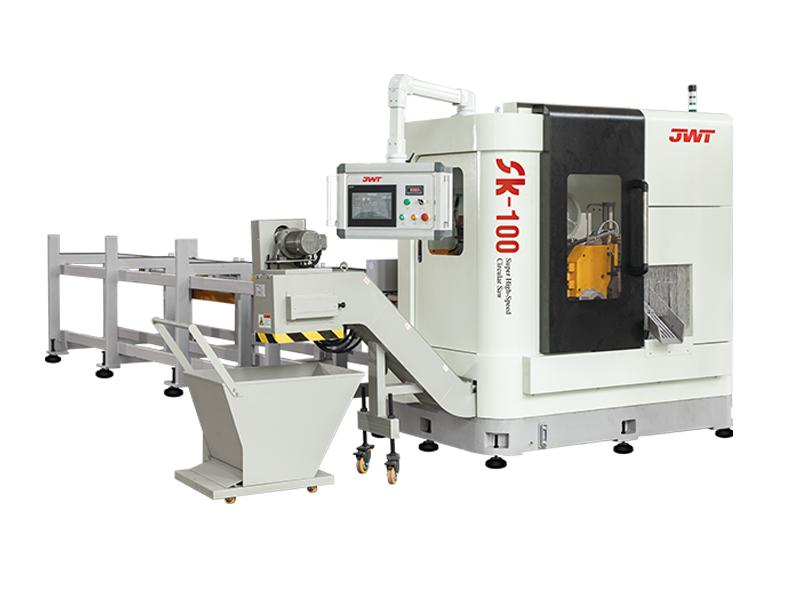
Jeśli jesteś zainteresowany naszą piłą tarczową lub linią produkcyjną, skontaktuj się z nami
DANE KONTAKTOWE
Zhejiang Jingweite Machine Tool Co.,Ltd.
- No.661 Jiyi Road, Wanghai Hi-tech Industrial Park, Haiyan, miasto Jiaxing, prowincja Zhejiang
- TEL:+86-0573-86035661
- E-Mail: [email protected]
Produkty
Szybkie łącze
Wiadomości
Terminal mobilny
