

Przewodnik dla kupujących po automatycznych piłach tarczowych: co warto wiedzieć przed inwestycją
 2026.06.09
 Wiadomości branżowe
Co w rzeczywistości automatyczna piła tarczowa robi inaczej
Automatyczna piła tarczowa to nie tylko piła tarczowa z silnikiem. Cechą charakterystyczną jest automatyzacja — maszyna obsługuje podawanie materiału, pozycjonowanie cięcia, zaciskanie i sekwencjonowanie cykli bez konieczności ręcznego prowadzenia każdego cięcia przez operatora. W zależności od konfiguracji może również obsługiwać podawanie materiału z pręta lub cewki, pomiar długości, liczenie sztuk i układanie na wyjściu, a wszystko to zintegrowane w jednym cyklu produkcyjnym.
To rozróżnienie ma znaczenie, ponieważ bezpośrednio zmienia ekonomikę i zakres zastosowań w porównaniu z alternatywnymi rozwiązaniami ręcznymi lub półautomatycznymi. W dobry dzień wykwalifikowany operator piły ręcznej może wykonać 100–150 cięć na godzinę, zachowując konsystencję, która pogarsza się w trakcie długiej zmiany. Automatyczna maszyna do cięcia piłą tarczową pracująca w środowisku produkcyjnym może wykonać 400–800 cięć na godzinę przy zachowaniu stałych tolerancji wymiarowych w całym cyklu. W przypadku operacji, w których wielkość cięcia, dokładność długości lub koszt robocizny stanowią ograniczenia, luka ta stanowi całe uzasadnienie biznesowe inwestycji.
Automatyzacja zmienia także rolę operatora. Zamiast wykonywać cięcie, operator programuje zadanie, ładuje materiał, monitoruje cykl i obsługuje wyjątki. Pojedynczy operator często może nadzorować wiele maszyn jednocześnie, co stanowi znaczącą wydajność pracy, której nie można dorównać przy cięciu ręcznym.
Główne typy automatycznych pił tarczowych i miejsca, w których każdy z nich pasuje
Kategoria ta obejmuje szereg architektur maszyn zaprojektowanych dla różnych materiałów, objętości cięcia i środowisk produkcyjnych. Zrozumienie, który typ pasuje do Twojej aplikacji, jest pierwszym filtrem przed oceną konkretnych modeli.
Piła na zimno (automatyczna piła tarczowa do metalu)
Piły na zimno wykorzystują zębatą tarczę tarczową pracującą przy niskich obrotach i zasilaną płynem tnącym, aby generować wióry, a nie ciepło. Ponieważ ostrze pozostaje chłodne, na ciętej powierzchni nie ma strefy wpływu ciepła, w większości przypadków nie ma zadziorów ani nie twardnieje ciętej krawędzi. Automatyczne maszyny do piłowania na zimno są dominującym wyborem w przypadku precyzyjnego cięcia pełnego pręta, stali konstrukcyjnej, profili aluminiowych, miedzi i mosiądzu. Jakość cięcia jest na tyle wysoka, że wiele zastosowań nie wymaga dodatkowego wykończenia. Są wolniejsze niż piły ścierne lub piły cierne pod względem wydajności surowej, ale jakość cięcia i trwałość brzeszczotu sprawiają, że są bardziej opłacalne w większości zastosowań w produkcji metalu.
Automatyczna piła tarczowa z węglikami spiekanymi
Piły tarczowe z węglikami spiekanymi pracują z większymi prędkościami niż piły na zimno i są szeroko stosowane do cięcia metali nieżelaznych, tworzyw sztucznych, kompozytów i materiałów drewnopochodnych. Wytwarzają czystą, gładką powierzchnię cięcia przy wyższych prędkościach posuwu, niż pozwalają na to piły na zimno. Wersje automatyczne z programowanym ogranicznikiem posuwu i długości są powszechne w produkcji aluminium, produkcji okien i drzwi oraz produkcji elementów meblowych. Na trwałość ostrza duży wpływ ma twardość materiału i ilość odprowadzanych wiórów — dopasowanie geometrii ostrza i liczby zębów do materiału ma kluczowe znaczenie zarówno dla jakości cięcia, jak i kosztów eksploatacji.
Pilarka tarczowa CNC
Pilarka tarczowa CNC zapewnia programowalną kontrolę nad wszystkimi parametrami cięcia — szybkością posuwu, prędkością ostrza, kątem cięcia, ogranicznikami długości i sekwencją cykli — za pośrednictwem dedykowanego sterownika CNC. Maszyny te są przeznaczone do środowisk produkcyjnych o dużym zróżnicowaniu, w których zadania często się zmieniają i gdzie wymagana jest wszechstronność kąta cięcia (cięcia ukośne, kąty złożone). Sterowanie CNC umożliwia funkcje optymalizacyjne, takie jak automatyczne sortowanie list ciętych w celu minimalizacji strat materiałów, śledzenie pozostałości i integrację z systemami ERP lub systemami zarządzania produkcją. Wiążą się z wyższymi kosztami początkowymi niż piły automatyczne o stałym cyklu, ale zapewniają znacznie większą elastyczność.
Piły automatyczne wiązkowe i wielożyłowe
W przypadku operacji, które wymagają jednoczesnego cięcia wielu kawałków pręta, rury lub profilu, piły wiązkowe zaciskają i przecinają wiele pasm w jednym cyklu. Zwiększa to przepustowość bez mnożenia czasu cyklu, dzięki czemu są one odpowiednie do zastosowań w centrach serwisowych i dystrybucji stali o dużej wydajności. Kompromis polega na tym, że opcje kąta cięcia są ograniczone, a materiał musi być jednolity w całej wiązce — są to maszyny zoptymalizowane pod kątem wydajności, a nie zoptymalizowane pod kątem elastyczności.
Kluczowe dane techniczne do porównania przy wyborze maszyny
Arkusze specyfikacji dot przemysłowe piły tarczowe zawierają dużo liczb. Są to parametry, które faktycznie określają, czy maszyna spełnia Twoje wymagania produkcyjne.
| Specyfikacja | Co to znaczy | Dlaczego to ma znaczenie |
| Maksymalna średnica cięcia | Największy okrągły lub kwadratowy przekrój, jaki maszyna może wyciąć | Musi pokryć największy przewidywany przedmiot obrabiany z marginesem |
| Średnica ostrza | Fizyczny rozmiar brzeszczotu | Określa zdolność cięcia; większe ostrza kosztują więcej za wymianę |
| Prędkość ostrza (RPM / m/min) | Obrotowa lub obwodowa prędkość skrawania | Musi odpowiadać wymaganiom materiałowym; zbyt szybkie działanie stali powoduje wytwarzanie ciepła |
| Siła posuwu / prędkość posuwu | Jak agresywnie ostrze przechodzi przez materiał | Napędza czas cyklu; musi być sterowalny dla różnych materiałów |
| Dokładność pomiaru długości | Tolerancja pozycjonowania przy cięciu na długość | Określa, czy potrzebne są dodatkowe operacje zmiany rozmiaru |
| Zakres ukosowania | Zakres cięcia pod kątem (np. 0° do 60°) | Wymagane, jeśli Twoje prace obejmują cięcia pod kątem |
| System mocowania | Sposób utrzymywania materiału podczas cięcia (hydrauliczny, pneumatyczny, mechaniczny) | Wpływa na dokładność cięcia, znakowanie materiału i czas cyklu |
| System sterowania | Sterownik PLC, CNC lub firmowy | Określa elastyczność programowania, możliwości integracji i dostępność wsparcia |
Poza tymi podstawowymi parametrami poproś o rzeczywiste dane dotyczące czasu cyklu dla profili materiałów podobnych do Twojego zastosowania. Producenci podają maksymalne prędkości w idealnych warunkach; rzeczywista przepustowość konkretnego materiału przy wymaganej tolerancji długości może się różnić. Zamówienie próbnego cięcia materiału — osobiście w zakładzie producenta lub poprzez demonstrację przykładowego cięcia — to najbardziej niezawodny sposób sprawdzenia oświadczeń dotyczących wydajności przed podjęciem decyzji o zakupie.

Kompatybilność materiałów: dopasowanie maszyny do tego, co wycinasz
Automatyczna piła tarczowa nie jest uniwersalnym narzędziem tnącym. Każdy typ maszyny i konfiguracja ostrzy jest zoptymalizowana pod kątem określonego zakresu materiału, a przepuszczanie niewłaściwego materiału przez niewłaściwą maszynę pogarsza jakość cięcia, skraca żywotność ostrza i może uszkodzić samą maszynę. Oto, w jaki sposób typowe materiały są powiązane z typem maszyny:
- Stal miękka i stal konstrukcyjna: Standardowym wyborem są automatyczne maszyny do piłowania na zimno. Niska prędkość ostrza, płyn chłodzący oraz ostrza z węglików spiekanych lub HSS zapewniają czyste cięcie bez odkształceń cieplnych. Piły tarczowe ścierne mogą ciąć stal szybciej, ale pozostawiają szorstką, utwardzoną powierzchnię cięcia wymagającą wtórnej obróbki.
- Stal nierdzewna: Wymaga mniejszych posuwów i większej ilości chłodziwa niż stal miękka, aby zapewnić utwardzanie przez zgniot. Niezbędne są specjalne ostrza ze stali nierdzewnej z odpowiednią geometrią zębów — użycie standardowego ostrza ze stali miękkiej na stali nierdzewnej przyspiesza utwardzanie przez zgniot na krawędzi cięcia i radykalnie skraca żywotność ostrza.
- Aluminium i metale nieżelazne: Odpowiednie są automatyczne piły tarczowe z węglikami spiekanymi, pracujące z większymi prędkościami. Aluminium wymaga ostrzy o dużej liczbie zębów, dodatnich kątach natarcia i szczelinie na wióry zaprojektowanej z myślą o długich, ciągliwych wiórach wytwarzanych przez aluminium. Aby usunąć wióry i zapobiec ponownemu cięciu, potrzebny jest płyn chłodzący lub podmuch powietrza.
- Tworzywa sztuczne i kompozyty: Wybór ostrza ma kluczowe znaczenie — niewłaściwe ostrze powoduje stopienie, odpryski lub rozwarstwienie. Większość konstrukcyjnych tworzyw sztucznych tnie czysto za pomocą drobnozębnych ostrzy z węglików spiekanych przy umiarkowanych prędkościach. Kompozyty wzmocnione włóknem wymagają specjalistycznych ostrzy diamentowych lub PCD (diament polikrystaliczny) i wytwarzają pył ścierny, który wymaga odpowiedniego odsysania.
- Panele drewniane i drewnopochodne: Standardem są szybkoobrotowe piły z węglikami spiekanymi. W przypadku drewna litego geometria zębów powinna być dostosowana do kierunku słojów. W przypadku płyt MDF, płyt wiórowych i laminatów ostrza o drobnych zębach minimalizują odpryski na powierzchni forniru wierzchniego lub laminatu.
- Rurka i sekcja pusta: Różnice w grubości ścianek i przerywane cięcie, gdy ostrze wychodzi z każdej ściany, wymagają konfiguracji ostrzy innych niż w przypadku pręta litego. Niektóre piły automatyczne oferują ustawienia posuwu i mocowania specyficzne dla rury, aby zarządzać różną dynamiką cięcia i zapobiegać ugięciu brzeszczotu lub zapadaniu się materiału podczas zaciskania.
Funkcje automatyzacji, które bezpośrednio wpływają na produktywność
Poziom automatyzacji wbudowanej w przemysłową piłę tarczową różni się znacznie pomiędzy podstawowymi i w pełni zintegrowanymi systemami produkcyjnymi. Oto cechy, które bezpośrednio przekładają się na wymierną poprawę produktywności i jakości:
Automatyczne zatrzymanie długości i podawanie materiału
Programowalny ogranicznik długości automatycznie ustawia materiał na wymaganą długość cięcia, eliminując pomiary ręczne i związane z tym różnice wymiarowe. W połączeniu z automatycznym podajnikiem prętów lub ładowarką wiązek, maszyna może wykonać pełną sekwencję cięcia na pełnym pręcie bez interwencji operatora, poza wstępną konfiguracją. Na maszynach z pozycjonowaniem długości sterowanym serwomechanizmem osiągalna jest dokładność ± 0,1 mm na pełnych długościach prętów — mniej niż jest to w stanie zapewnić w przypadku większości konfiguracji ręcznych.
Zarządzanie resztkami i optymalizacja materiałów
Zaawansowane piły tarczowe CNC są wyposażone w oprogramowanie do optymalizacji cięcia, które porządkuje listę cięć w celu maksymalizacji wydajności z każdego pręta, minimalizując pozostałości materiału. Ta cecha jest szczególnie cenna przy cięciu drogich materiałów, takich jak stal nierdzewna czy aluminium, gdzie koszt materiału stanowi znaczną część kosztu części. Niektóre systemy integrują śledzenie pozostałości — rejestrowanie pozostałych długości prętów w magazynie, aby można je było przydzielić do przyszłych zadań, a nie złomować.
Adaptacyjna kontrola podawania
Wysokiej klasy automatyczne piły tarczowe są wyposażone w czujniki, które monitorują obciążenie cięcia lub prąd silnika ostrza w czasie rzeczywistym i automatycznie regulują prędkość posuwu, aby utrzymać optymalne warunki cięcia. Kompensuje to zmiany twardości materiału, zużycie ostrza i zmiany geometrii sekcji (takie jak wejście i wyjście z kształtowników zamkniętych) bez udziału operatora. Adaptacyjna kontrola posuwu wydłuża żywotność ostrza, utrzymuje jakość cięcia i zmniejsza ryzyko uszkodzenia ostrza w wyniku agresywnego podawania nieoczekiwanie twardego materiału.
Automatyczna kompensacja zużycia ostrza
W miarę zużywania się ostrza zmniejsza się jego efektywna średnica, co, jeśli nie jest kompensowane, wpływa na położenie cięcia. Maszyny z automatyczną kompensacją zużycia ostrza mierzą lub obliczają efektywną średnicę ostrza i odpowiednio dostosowują cykl cięcia, aby zachować dokładność długości. Bez tej funkcji operatorzy muszą okresowo ręcznie ponownie kalibrować maszynę w miarę zużywania się ostrzy – jest to czasochłonny proces, który w przypadku opóźnienia ponownej kalibracji powoduje pojawienie się okna z niedokładnymi częściami.
Wymagania bezpieczeństwa dla przemysłowych pił tarczowych
Automatyczne piły tarczowe to wysokoenergetyczne urządzenia do cięcia, pracujące z prędkościami i siłami, które wymagają odpowiednio zaprojektowanych systemów bezpieczeństwa. Wymagania dotyczące zgodności różnią się w zależności od rynku, ale poniżej przedstawiono aktualną standardową praktykę dotyczącą instalacji przemysłowych:
- Ochrona ostrza: Pełna osłona ostrza podczas cyklu cięcia jest standardem w nowoczesnych automatach. Osłona musi uniemożliwiać dostęp do ostrza podczas jakiejkolwiek części cyklu cięcia i powinna umożliwiać dostęp tylko wtedy, gdy ostrze całkowicie się zatrzyma, a cała zgromadzona energia zostanie rozproszona.
- Blokady bezpieczeństwa: Wszystkie drzwi dostępowe i osłony powinny być połączone z systemem sterowania maszyny, tak aby otwarcie dowolnej osłony, gdy maszyna pracuje, natychmiast zatrzymuje ruch cięcia. Na większości rynków wymagane są urządzenia blokujące spełniające wymogi bezpieczeństwa (spełniające normę IEC 60947-5-3 lub równoważną).
- Zatrzymanie awaryjne: Przyciski zatrzymania awaryjnego na każdym stanowisku operatora i na korpusie maszyny są obowiązkowe. W maszynach z długimi przenośnikami podającymi lub odbierającymi dodatkowe wyłączniki elektryczne rozmieszczone w odstępach wzdłuż linii zapewniają operatorom szybkie dotarcie do nich niezależnie od ich pozycji.
- Pochłanianie wiórów i chłodziwa: Podczas cięcia metalu powstają wióry i spray chłodzący, które muszą znajdować się w obudowie maszyny, aby chronić operatorów i otaczające środowisko. Systemy przenośników wiórów, które automatycznie usuwają wióry ze strefy cięcia, są standardem w maszynach produkcyjnych i znacznie skracają czas czyszczenia ręcznego.
- Hałas i wibracje: Przemysłowe piły tarczowe pracujące z prędkościami produkcyjnymi mogą generować znaczny poziom hałasu. Obudowy akustyczne lub panele wygłuszające są dostępne jako opcja na większości platform. W większości jurysdykcji wymagane są oceny poziomu hałasu w miejscu pracy, jeśli operatorzy są narażeni na długotrwały poziom powyżej 80–85 dB(A).
- Certyfikat CE/UL: W przypadku maszyn sprzedawanych odpowiednio na rynek UE lub Ameryki Północnej oznakowanie CE (dyrektywa maszynowa 2006/42/WE) oraz certyfikat UL lub CSA potwierdzają, że maszyna została oceniona pod kątem obowiązujących norm bezpieczeństwa. Zawsze sprawdzaj, czy te certyfikaty są aktualne i obejmują konkretną konfigurację zakupionej maszyny, a nie tylko platformę podstawową.
Całkowity koszt posiadania przekraczający cenę zakupu
Koszt zakupu automatycznej piły tarczowej jest liczbą najbardziej widoczną, ale rzadko najważniejszą w okresie 10–15 lat eksploatacji. Oto kategorie kosztów, które zasługują na uwagę w procesie oceny:
Koszt i żywotność ostrza
Brzeszczoty do przemysłowych pił tarczowych stanowią stały koszt operacyjny, który różni się znacznie w zależności od materiału, specyfikacji brzeszczotu i warunków cięcia. Ostrze z węglikową końcówką do cięcia aluminium może kosztować 150–400 USD i wytrzymać kilkaset tysięcy cięć w dobrych warunkach. Brzeszczot do zimnej stali może kosztować 300–800 USD i wystarczyć na 50 000–150 000 cięć, w zależności od gatunku materiału i parametrów cięcia. Oblicz oczekiwany koszt ostrza na cięcie dla konkretnego zastosowania — często jest to ważniejsza pozycja niż konserwacja maszyny przez cały okres jej użytkowania.
Systemy cieczy tnącej
Piły na zimno i większość automatycznych pił do cięcia metalu wymagają płynu tnącego do chłodzenia, smarowania i płukania wiórów. Wiąże się to z bieżącymi kosztami koncentratu płynu, uzdatniania wody, analizy i konserwacji płynów oraz ostatecznej utylizacji zużytego płynu. Systemy odsysania mgły zwiększają koszty kapitałowe i operacyjne. W przypadku operacji masowych zarządzanie płynami nie jest sprawą trywialną – niektóre zakłady przechodzą na systemy smarowania prawie suchego lub smarowania minimalną ilością (MQL), aby zmniejszyć złożoność obsługi płynów.
Planowana konserwacja i dostępność części
Pracująca w produkcji automatyczna maszyna do cięcia piłą tarczową jest znaczącym aktywem, którego przestoje wiążą się z realnymi kosztami. Przed zakupem oceń lokalną sieć serwisową producenta, dostępność części zamiennych i terminy realizacji oraz dostępność zdalnej pomocy diagnostycznej. W przypadku działalności na rynkach odległych od głównej bazy usługowej producenta ocena ta może przesunąć wybór preferowanego dostawcy z opcji o najniższej cenie. Zestawy do konserwacji zapobiegawczej, umowy serwisowe i programy szkoleniowe dla operatorów są warte wyceny podczas negocjacji zakupu, a nie po instalacji.

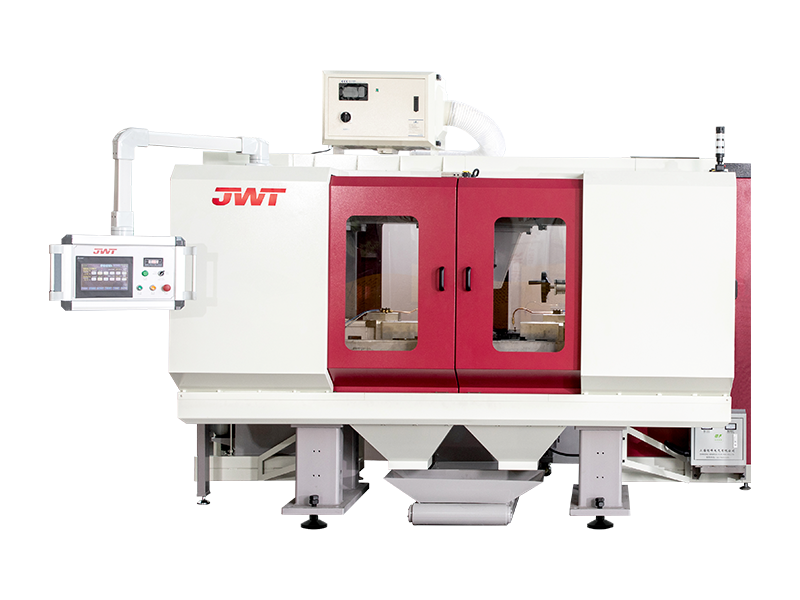
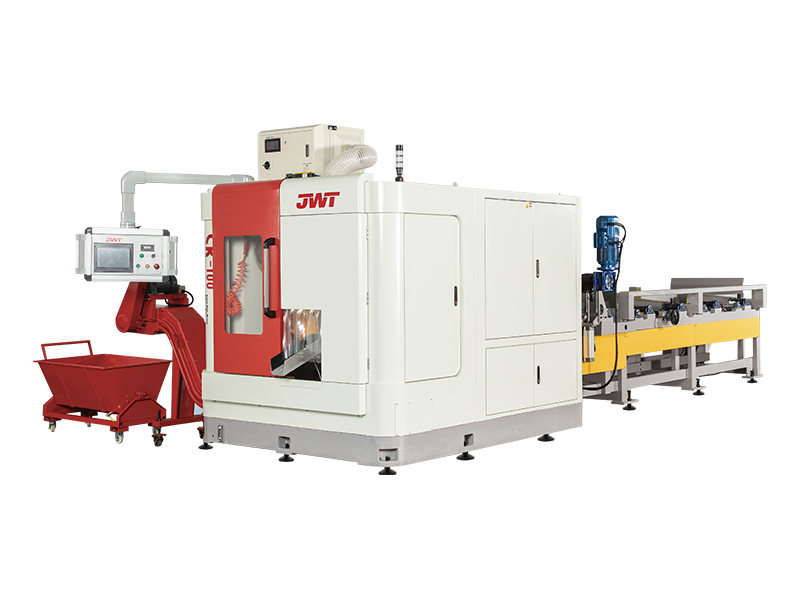

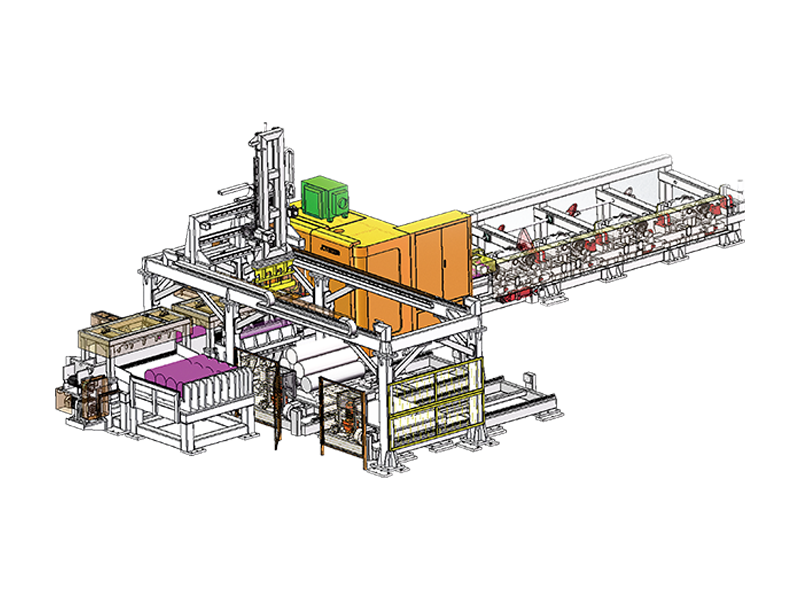
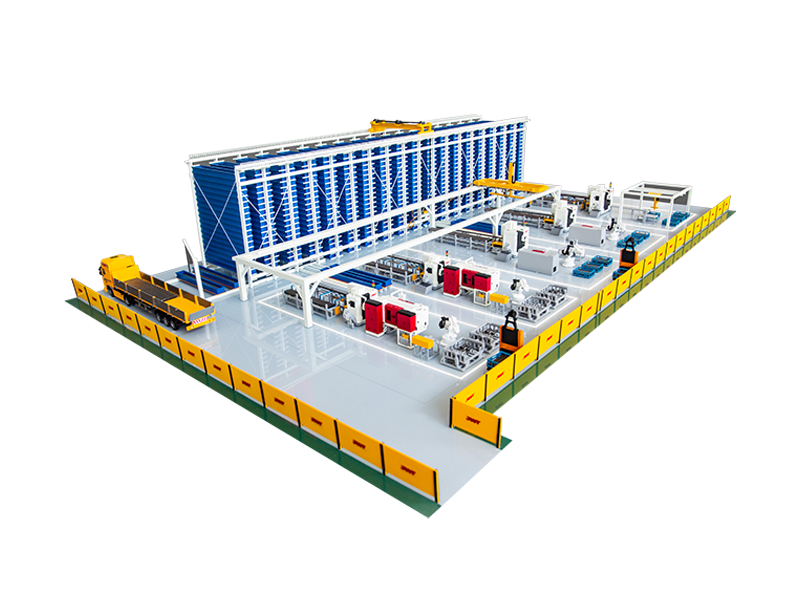
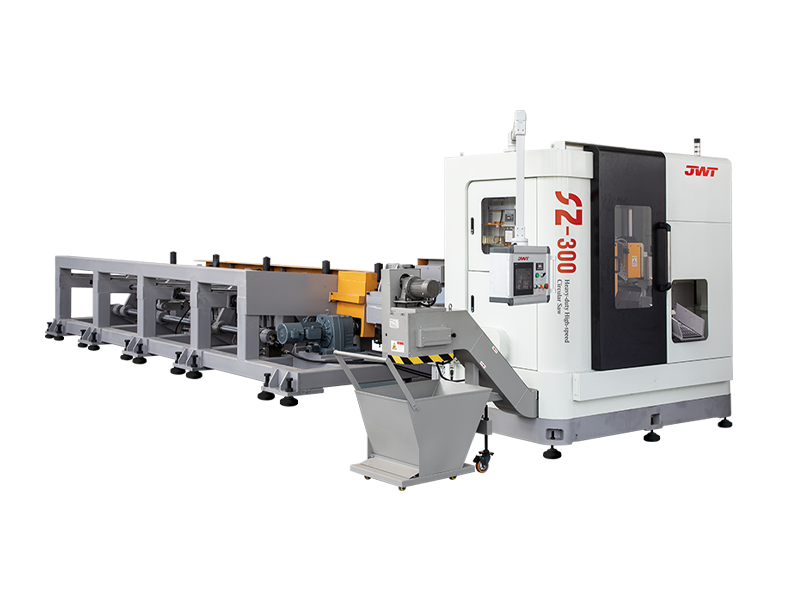
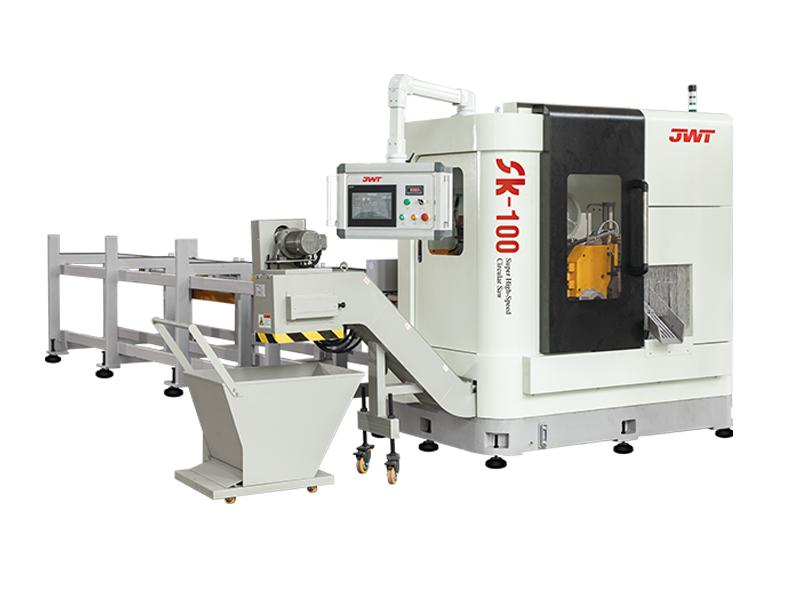
Jeśli jesteś zainteresowany naszą piłą tarczową lub linią produkcyjną, skontaktuj się z nami
DANE KONTAKTOWE
Zhejiang Jingweite Machine Tool Co.,Ltd.
- No.661 Jiyi Road, Wanghai Hi-tech Industrial Park, Haiyan, miasto Jiaxing, prowincja Zhejiang
- TEL:+86-0573-86035661
- E-Mail: [email protected]
Produkty
Szybkie łącze
Wiadomości
Terminal mobilny
